Makinak ebaketa automatizatzen du, ez inguruko epaiketa. Tutorial honek epaiketa lantzen du: makinak fidagarria izan daitekeen materiala aukeratzea eta prestatzea, euskarria ezartzea lan argalak isilean funtziona dezan, marraztutako eskema batetik programatzea, lehenengo ebaketa irakurtzea eta egurrezko tornu batek sortzen dituen pieza txar ia guztiak azaltzen dituzten sintoma gutxi batzuk diagnostikatzea.
Makinaren aurretik: hutsunea aukeratzea eta prestatzea
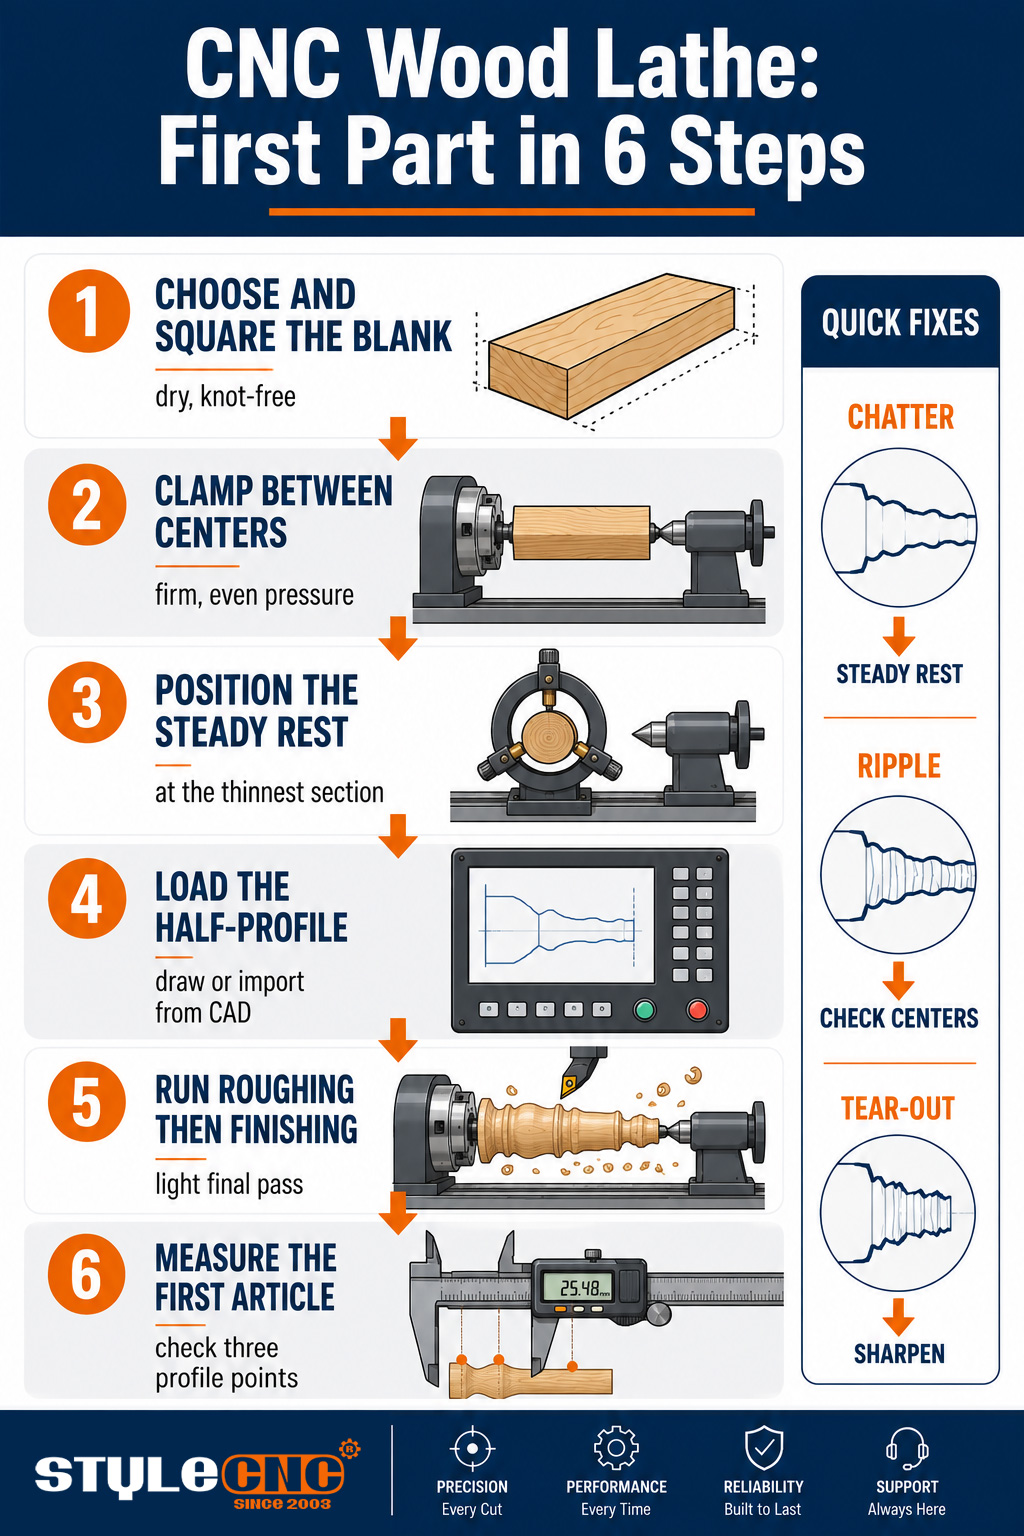
Amaitutako profil bakoitzak hasierako hutsunea jasotzen du, beraz, prestaketa da prozesu osoko hamar minuturik eraginkorrena. Aukeratu zuzena den egurra, korapilo solterik gabe, torloju-luzeran zehar, sekzio liraineko korapilo bat abiadura handian kanporatu baitaiteke. Egur lehor eta egonkorra bere dimentsioak mantentzen ditu ebaki ondoren; hezetasunarekin mugitzen ari den egurra gaur biribildu egiten da eta hurrengo astean obalatua.
Moztu hutsuneak karratu eta modu uniformean, amaitutako pieza baino zertxobait luzeagoak mutur bakoitzean finkatzeko txorrotak egiteko. Markatu eta zulatu aurrez zentroak zure mandrilaren estiloak onuragarria egiten duenean, erdigunetik kanpo kargatutako hutsune batek arbastura-pasea materiala modu irregularrean kentzera behartzen baitu eta makinak lehenengo segundotik bibrazioei aurre egiten uzten baitu. Nagusitzen diren egur gogorrak egurraren ekoizpeneko mekanizazio aplikazioak, pagoak, astigarrak, urkiak eta haritzak, guztiek saritzen dute diziplina hau mozketa garbiekin.
Konfigurazioa: Finkatzea, Zentroak eta Atseden Egonkorra
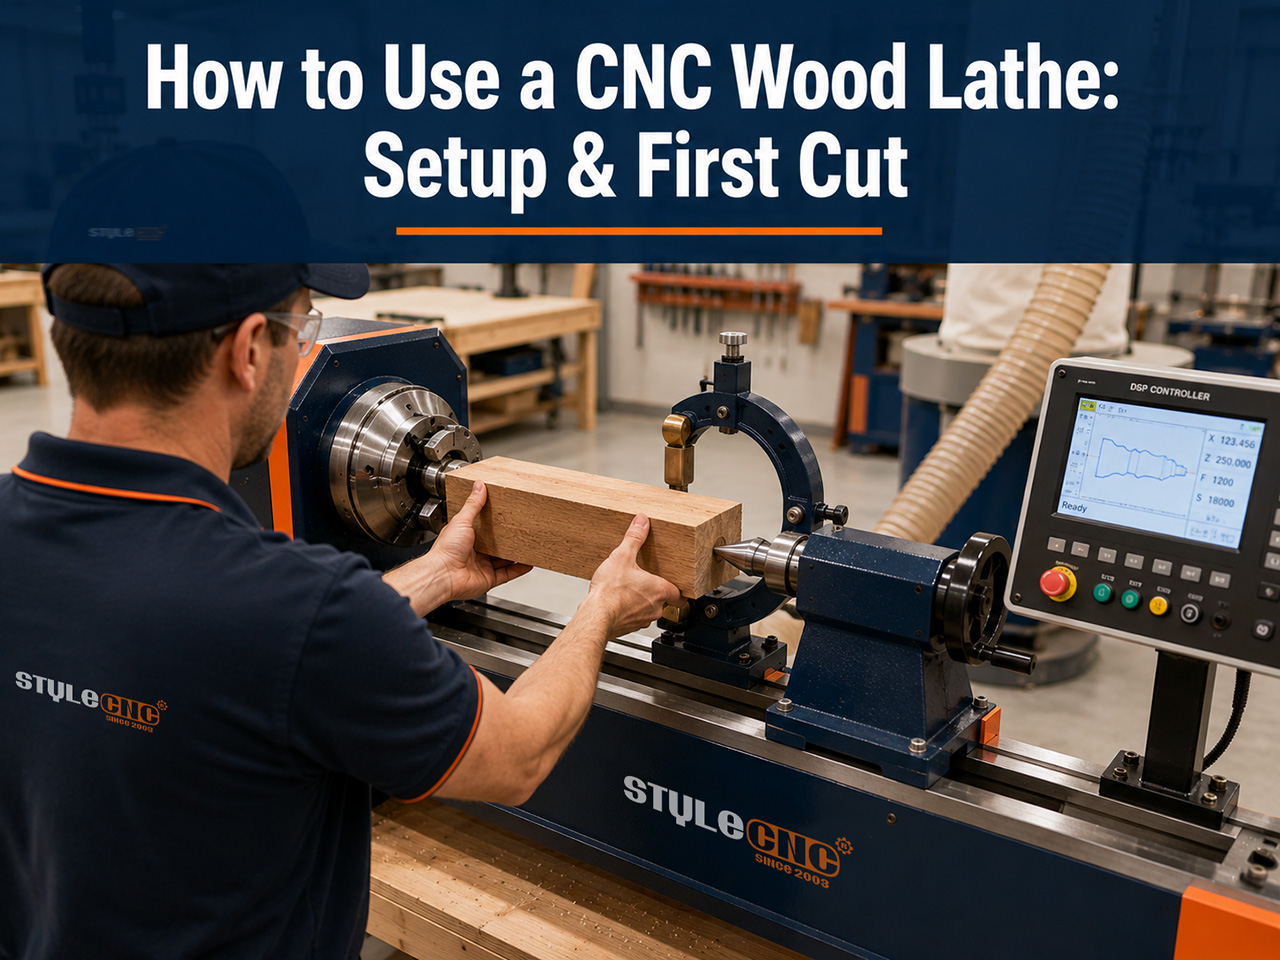
Kargatu pieza hutsa buruko mandrinaren eta atzeko kontrapuntuko erdigune biziaren artean, eta biak presio sendo eta uniformearekin jarri. Gehiegi solte badago, pieza hutsa irristatu egiten da zirriborro-kargaren azpian; gehiegi estutu eta luzeko pieza-kurbak, profil-pasabideak zehatz-mehatz erreproduzitzen dituenak zuk marraztu ez duzun kurba gisa.
Atsedenleku egonkorra da lan lirainak egin ditzakeen makina baten eta liburuxkan bakarrik zerrendatzen duen baten arteko aldea. Jarri atsedenlekuaren hatzak programatutako atal meheenean zikloa hasi aurretik, zentimetro gutxi batzuk baino gutxiago neurtzen duen balaustre edo saguzar helduleku bat xaflatik urrunduko baita euskarririk gabe, eta emaitza parametroen aldaketak ezin duen sendatu bibrazioa da. Operadoreek galdera bera egiten dute dozena bat esalditan: zergatik dago nire ardatzaren erdialdea zakarra bi muturrak garbi daudenean? Erantzuna deformazioa da, eta gainerakoa konponketa.
Itxi babesleak biraketa bakoitzaren aurretik eta urrundu biraketa-planotik pieza huts berri baten lehenengo biraketan, une horretan askatzen baita ikusezin den txeke edo korapilo solte bat. Ohitura honek 2 segundo behar ditu; alternatibak ardatzaren abiaduran irakasten du ikasgaia. Lehenengo ebaketatik hautsa erauztea diziplina beraren parte da, txirbilak errailetatik urrun mantenduz eta hauts fina operadoreak txanda osoan arnasten duen airetik kanpo mantenduz.
Profila programatzea
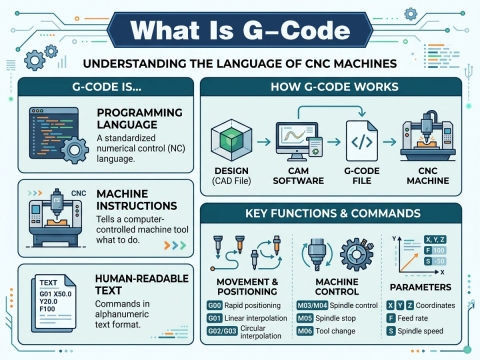
Programa erdi-profil gisa hasten da: amaitutako piezaren alde baten 2D eskema, mutur batetik bestera. Marraztu kontrolatzailearen softwarean edo inportatu CADetik, ezarri hutsunearen diametroa eta luzera, eta softwareak berak sortzen ditu arbastatze eta akabera paseak. Ez dago moztu beharreko txantiloirik eta ez dago eskuz idatzi beharreko G-koderik makina moderno batean.
2 programa ezarpenek arreta merezi dute pieza berri guztietan. Ezarri arbastura-sakonera, pieza karratu hutsa pase eroiko baten ordez ziztada erosoetan biribildu dadin, eta ezarri akabera-aurrerapena lehen artikuluan beharrezkoa iruditzen zaizuna baino motelagoa izan dadin. Marrazketatik piezara doan lan-fluxu osoa, softwarearen pantaila-argazkiekin eta adibide praktikoekin, urratsez urrats azaltzen da. Egurrezko tornu baten oinarrizko gida nola erabili, lehenengo asteko operadoreentzako orrialde honekin ondo uztartzen dena.
1. Ebaketa: Parametroak eta Emaitza Irakurtzea
Hasi kontserbadoreki eta utzi ebakiak marjina non dagoen esaten dizula:
• Buruaren abiadura: hasi milaka RPM-ko abiadura baxuetan hanka-diametro arruntetarako, txikiagoak diametro handietarako, eta handitu ebakidura leuna mantentzen den bitartean bakarrik.
• Zakarra: elikadura moderatua, hozkada sakonak; helburua material biribila da, ez gainazal akabatu bat.
• AmaitzenAurrerapen murriztuko pase arin eta jarraitu batek gainazala sortzen du; bi pase zalantzatik lekuko-lerroak sortzen dituzte.
• Entzun eta Begiratu: ebaki garbi batek, uniformeki, soinua du eta zintak botatzen ditu; mailu-hotsak eta hautsa ertza edo elikadura okerra dela esan nahi du.
Lehenengo artikulua exekutatu, gelditu eta marrazkiaren arabera neurtu profileko 3 puntutan multzoa amaitu aurretik. Makinak pozik errepikatuko du errore bat berrogei aldiz koherentzia perfektuarekin, beraz, lehenengo zatiak ikuskapen-balio guztia darama. Hanka, balaustre eta makilen arteko amaitutako adibideak CNC egurrezko tornuaren proiektuen galeria Erakutsi nolakoa izan behar duen lehen artikulu batek gainazaletik lixatu aurretik.
Arazoak konpontzea: Konpontzeko arrazoia eta sintoma
Egurrezko tornu baten ia pieza txar guztiek 5 sintoma hauetako baten arrastoak uzten dituzte:
| Sintoma | Litekeena den kausa | Konpondu | Neurketa |
|---|---|---|---|
| Txirbil-markak atal meheetan | Euskarririk gabeko materiala palatik urruntzen ari da | Gehitu edo birkokatu lurreratze egonkorra gune mehean; murriztu ebaketaren sakonera | Pasabidean zehar atseden-puntuan ikusgai dagoen desbideratzea |
| Uhindura profil osoan zehar | Erdigune higatuak, laban solteak edo pala ertzetik haratago | Erdiguneak berriro jarri, lazoak estutu, pala biratu edo ordezkatu | Uhin-tonua ardatzaren biraketarekin errepikatzen da |
| Zulo irudikatuan urratzea | Egurrarentzat oldarkorregia den elikadura, ertz kamutsa | Akaberako aurrerapena moteldu, azken pase arinago bat egin, zorroztu | Gainazala leuna irakurtzen da hatz-puntaren azpian pasa ondoren |
| Erredura markak profil haranetan | Pala geldirik, abiadura altuegia diametrorako | Handitu haranean zeharreko aitzinamendua, jaitsi ardatzaren abiadura | Profil berdinean agertzen den erredura zati bakoitzean puntuak |
| Piezak multzo osoan zehar aldatzen dira | Hutsuneak ez dira koherenteak, lotura-presioa mugitzen da | Estandarizatu hutsuneen prestaketa, egiaztatu mandrinaren eta kontrapuntuaren indarra | Hamar zati jarraian zehar zabaldutako diametroa |
Sintoma bat agertzen denean, taula goitik behera landu, eta aldagai bat aldi berean aldatu, konponketa bere kabuz identifikatu dadin. Diagnostiko-zuhaitz sakonagoak, ebaketa-arazoetatik haratago doazen matxura elektrikoak eta kontrolatzaileak barne, bertan daude. Egurrezko tornuaren arazoak konpontzeko gida, hau da, makinaren ondoan laster-marken artean gordetzeko orrialdea.
Mantentze-erritmoak mozten jarraitzen du
• Txanda bakoitzaKendu txirbilak errailetatik eta torlojuetatik, eta egiaztatu palaren ertzak lehenengo zikloa hasi aurretik.
• Weekly: lubrifikatu gidak eta bola-torlojuak eskuliburuko ordutegiaren arabera, eta egiaztatu kontrapuntuaren lerrokatzea.
• Hilabeteko: uhalaren tentsioa egiaztatu, kordoiaren doikuntza egiaztatu eta erdiguneak zuzen dabiltzala baieztatu.
• Higatuta dagoen bezala: biratu edo zorroztu profil-palak urraduraren lehen zantzua ikusten duzunean, materiala hondatu ondoren baino.
Hegaldi aurreko kontrol-zerrenda multzo bakoitzaren aurretik
✓ Material hutsa zuzen, lehorra, korapiloak egiaztatuta eta luzera koherentean moztuta.
✓ Mandrila eta kontrapuntua sendo eta berdinduta daude, euskarri egonkorra atal meheenean kokatuta.
✓ Profila kargatuta, hutsuneen neurriak ezarrita, zirriborro-sakonera eta akabera-aurrerapena berrikusita.
✓ Palak ikuskatuta, babesak itxita, erauzketa martxan.
✓ 1. artikulua 3 profileko puntutan neurtua multzoa exekutatu aurretik.
Galdera arruntak
Zein ardatz-abiadurarekin hasi behar dut?
Hasi abiadura txikian diametroarentzat, milaka RPM-tan ohiko hanka-materialarentzat eta motelago diametro handientzat, gero igo abiadura ebakidura leun eta isila den bitartean. Abiadura egokia bere kabuz agertzen da; okerrak lehenengo dardarka edo erretzen du.
Zergatik egiten du nire piezak dardarka erdiko atal mehean bakarrik?
Material mehea xaflatik urruntzen da meheena den tokian, eta errebotea bibrazio gisa agertzen da. Jarri lursail egonkorra atal horretan eta arindu azken ebakia; abiadura edo aurrerapen aldaketak ez du euskarria ordezkatzen.
Pieza hutsak biribildu behar al ditut kargatu aurretik, edo makinak pieza karratuak onar ditzake?
Ekoizpen-makinek zuzenean hartzen dute pieza karratua; zirriborro-pasabideak segundo gutxitan biribiltzen du. Garrantzitsuena da pieza karratu hutsa zuzen eta zentratuta egotea, erdigunetik kanpo dagoen pieza batek xafla bira bakoitzean kolpatzen baitu, biribildu arte.
Nola geldiarazi dezaket egur kizkur edo irudikatuan urradurak?
Lehenik zorroztu, gero akabera-aurrerapena moteldu eta azken pase arinago bat egin. Zuntzezko aleak etengabe aldatzen du norabidea, eta aurrerapen leuneko ertz zorrotz batek bakarrik garbi ebakitzen du; oso zuntzatutako egur batzuek lixatzeko tolerantzia bat programatu besterik ez dute behar.
Zenbatetan zorroztu edo ordezkatu behar dira profil-xaflak?
Baldintzaren arabera, ez egutegiaren arabera: stockean lehen garbi moztu zen lehenengo urradura edo gainazal lausoa da seinalea. Egur gogor trinkoa erabiltzen duten tailerrek egunero ukitzen dituzte ertzak astero erritmoan eta zorroztutako ordezko multzo bat gordetzen dute ekoizpena gelditu gabe trukatzeko.
Nire profil amaituek espiral itxurako uhin fin bat erakusten dute. Zerk eragiten du?
Eredu espiral erregular batek biraketarekin bat egiten du eta mekanikara seinalatzen du: erdigune higatu edo solteak, lazoaren jolasa edo pala ertza gainditzen ari dela. Programa ukitu aurretik, erdiguneak berriro jarri, lazoak estutu eta pala aldatu.
Egurra berde edo partzialki lehortu al dezaket?
Makinak moztuko du, baina piezak ez du zuk moztutako forma mantenduko. Material berdea mugitzen da lehortzen den heinean, beraz, ekoizpen-torneatzea lehorrak eta egonkorrak diren hutsuneak behar ditu; torneatzea berdea nahita lehortzeko baimena duten artisau-ontziei dagokie, ez ardatz-lan sortatuei.
Zein mantentze-lan arruntak du garrantzirik handiena?
Txanda bakoitzean errailetatik eta torlojuetatik erortzen diren txirbilak, lubrifikazioa programatuta eta pala egoera onean. Hiru ohitura horiek uhinak, dardarak eta zehaztasun galera eragiten dituen higadura-katea saihesten dute; eskuliburuan agertzen den beste guztiak axola du, baina hiru horiek egunero ordaintzen dute.
Egin urrats hauek makina egokian
Goiko teknika guztiek euskarri sendoa, benetako zentroak eta profilak adierazten dituen kontrolatzaile bat dituen makina bat suposatzen dute. Konparatu konfigurazioak sorta osoan zehar CNC egurrezko tornuak torneatzeko eta zizelkatzeko eta lortu doako aurrekontua prestakuntza barne.