2 faseko lan-fluxua ulertzea da makina bera ulertzeko modurik azkarrena, makina bateko zehaztapen guztiak direlako tolestu makina pieza huts lau zehatz bat hiru dimentsioko pieza zehatz bihurtzeko existitzen da. Azalpen honek bide osoa azaltzen du: zer barne hartzen duen makina-familiak, nola igarotzen diren pieza hutsak ebakitzetik formatura, nola desberdintzen diren 3 tolestura-metodoak, metala non tolesten den aurreikusten duen matematika eta ohiko materialek nola jokatzen duten zulagailuaren azpian.
Zer da xafla metalikoetarako tolestura-makina bat?
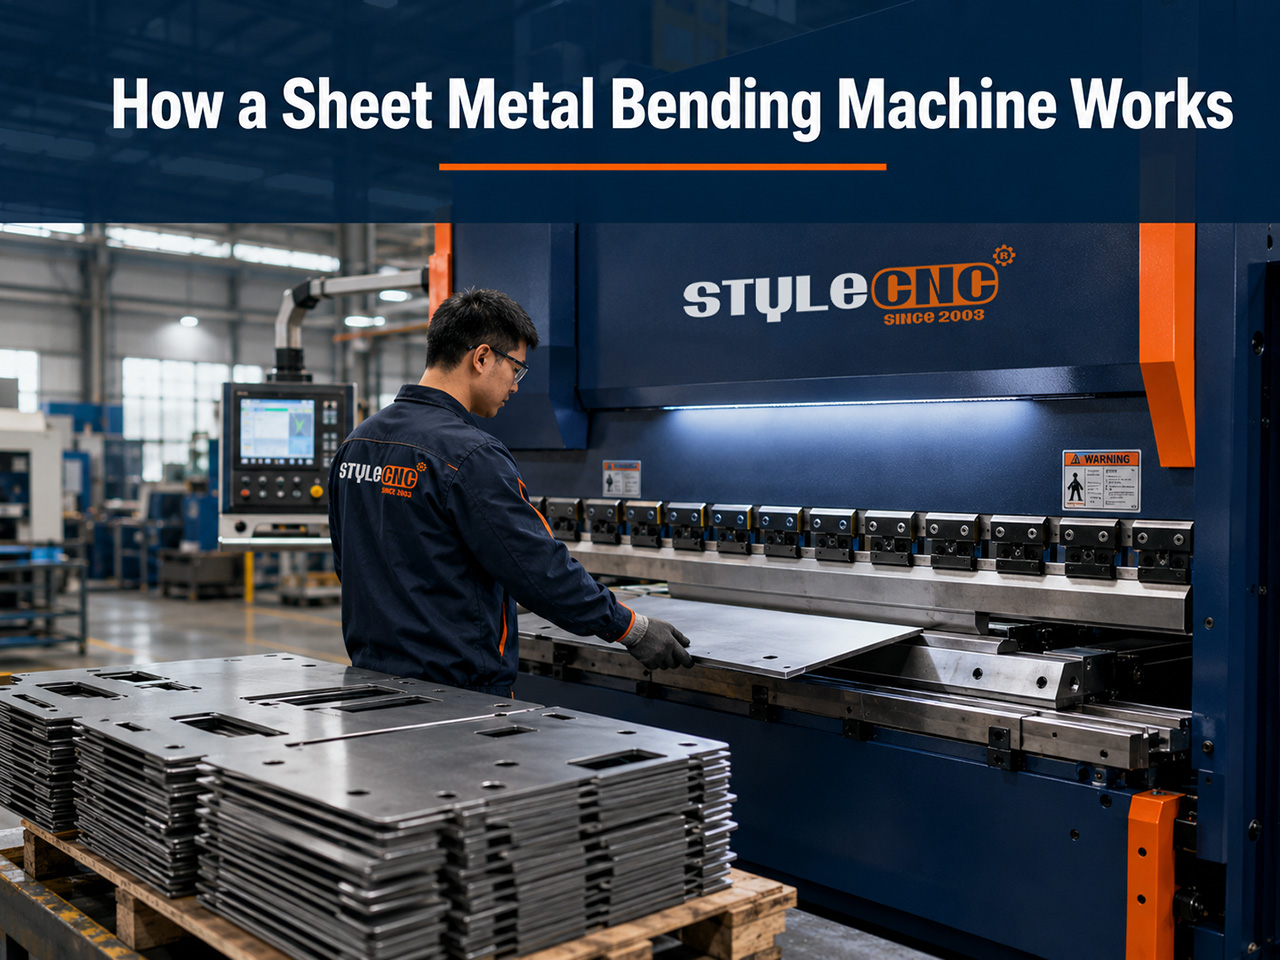
Terminoak makina bakar bat baino familia bat hartzen du barne. Prentsa-balazta da lan-zaldia, ohe luze batean zehar V trokel batean zulagailu bat sartzen duena. Tolestura-makinek eta xafla metalikoen tolestatzaileek hutsunea finkatzen dute eta habe bat mugitzen dute ertza gorantz tolesteko, eta horrek xafla laua mantentzen du mahai gainean eta operadore bakar batek maneiatzen dituen panel handiei egokitzen zaie.
Kutxa eta ontzi-balaztak segmentatutako hatzak gehitzen dizkio finkatze-habeari, albo moldatuek tresneria gainditu ahal izan dezaten, eta horrek kutxa edo erretilu baten 4 hormak eratzea ahalbidetzen du. Plaka tolesteko makinak ikuspegi guztiz desberdina hartu, xafla lodia erroiluen artean kurbatuz, lerro batean tolestu beharrean.
Tailer batek aukeratzen duen makina piezaren araberakoa da. Tolestura luzeko profilek prentsa-balazta hobesten dute, tamaina handiko panelek tolestagailua, itxiturek segmentudun tresneria eta zilindroek arrabolak. Fabrikazio-tailer gehienek prentsa-balazta erabiltzen dute lehenengo, inbertsio bakarrarekin piezen zatirik zabalena estaltzen duelako.
Prentsa-balaztaren eta tolestagailuaren arteko erabakiak ñabardura gehiago merezi du, biek modu kontrajarrietan maneiatzen baitute xafla. A prentsa balazta Langileari eskatzen dio pieza hutsa eusteko brida gora doala, eta hori bi pertsonentzako lana bihurtzen da beren pisuaren azpian tolesten diren panel mehe handietan. Tolestura-ek panela laua eusten dio bere mahaian eta tolestura-habea bakarrik mugitzen du, beraz, langile bakar batek prentsa-balaztatzaile batek arazoak izango lituzkeen panelak eratu ditzake. Arkitektura-estaldurak edo HVAC hodiak lantzen dituzten tailerrek askotan tolestura bat justifikatzen dute lan-aritmetikagatik soilik.
Moztu-eta-toldu-lan-fluxua
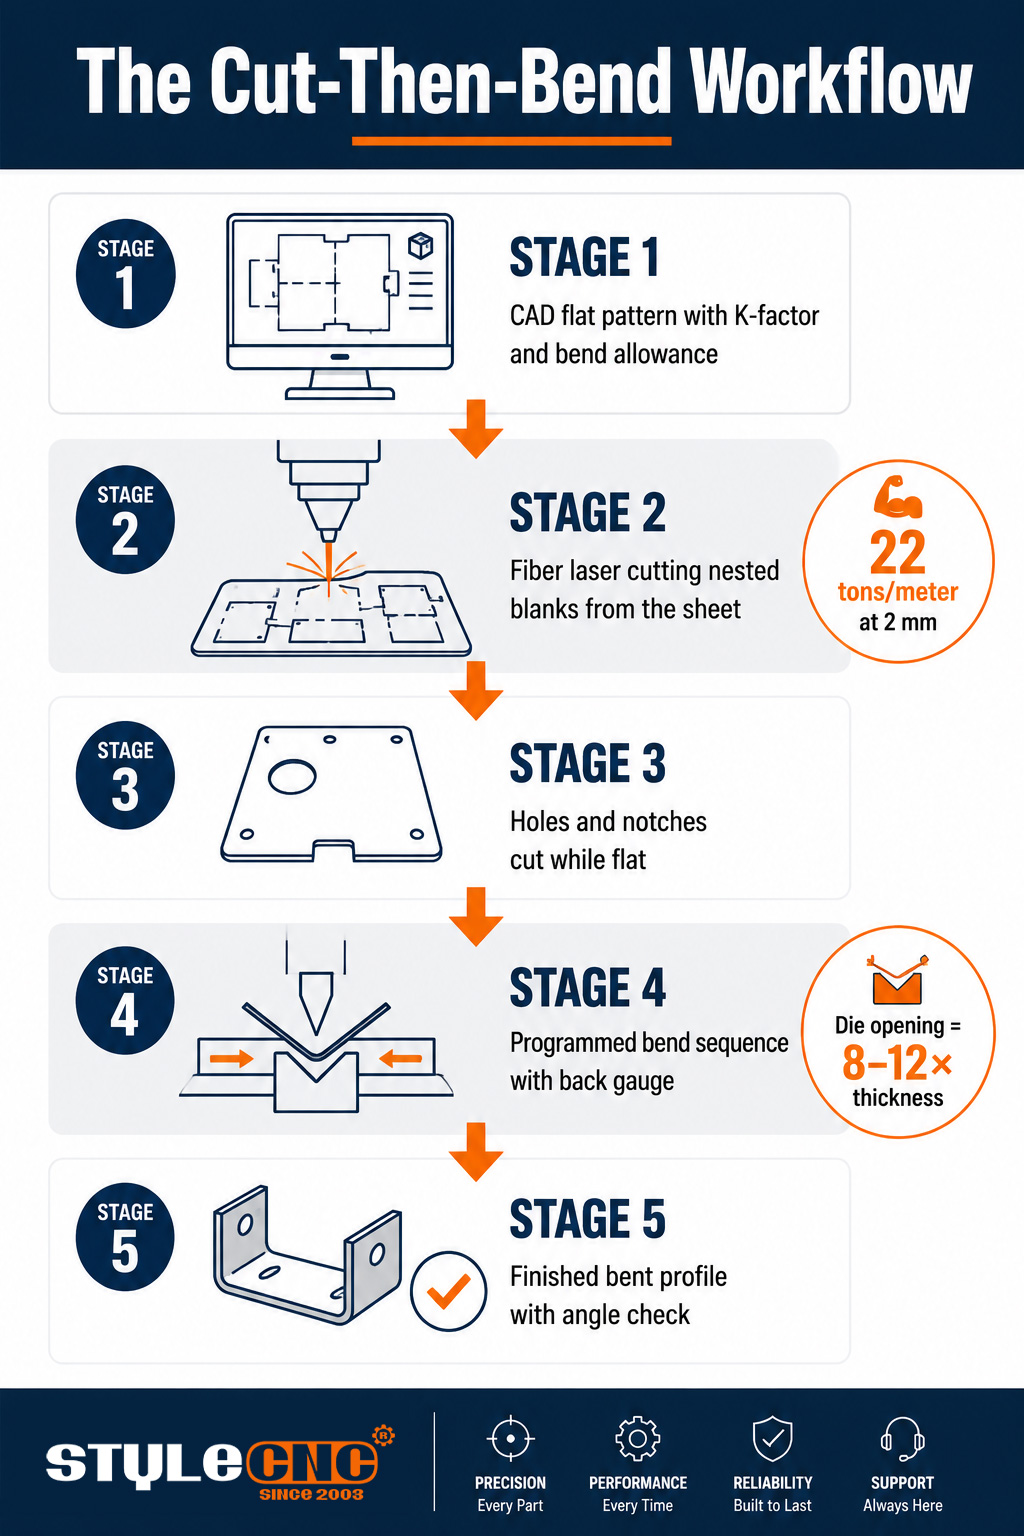
Ekoizpen-tolestura tolesteko makina baino lehen hasten da. Pieza laua kalkulatutako garatutako luzerara mozten da, zuloak eta koskak xafla laua den bitartean egiten dira, eta orduan bakarrik iristen da pieza balaztara. Elementuak lauak moztea askoz merkeagoa eta zehatzagoa da moldatu ondoren gehitzea baino.
Zehaztasun hutsak tolestura-zehaztasunaren muga ezartzen du. zuntz laser bidezko ebaketa-makina tolestura-lerroa elikatzen tolestura-kontrolatzaile batek fidagarritzat jotzen dituen ertz-kalitate eta dimentsio-koherentzia duten hutsak ematen ditu, eta horregatik hainbeste tolestura-arazo ezkutuko ebaketa-arazoak dira. Xafla lodiagoak lantzen dituzten tailerrek askotan erabiltzen dituzte Metalezko laser bidezko ebaketa makinak hutsuneak prestatzeko edo bat CNC plasma ebakitzailea ibaian gora, ertz-akabera batzuk abiaduragatik trukatuz zati astunetan.
Operadoreek eskualdaketa galdera praktikoetan oinarritzen dute: pieza huts honen alde biribildua trokelera begira egongo da eta pieza markatuko du, edo ebaketa-programak alearen norabidea kontuan hartu al du tolestura ez pitzatzeko? Xehetasun horiek pieza hutsarekin bidaiatzen dute, eta ebaketa-fasean kudeatzen dituzten tailerrek hondakin askoz gutxiagorekin tolestatzen dute.
Multzo-fluxuak 2 etapak ekonomikoki lotzen ditu. Habiaratze-softwareak dozenaka eredu lau garatzen ditu xafla bakoitzean moztu aurretik, beraz, tolestura-zelulak lan-eskaeran hutsuneak jasotzen ditu material-hondakin minimoarekin. Mozketa- eta tolestura-programak CAD eredu beretik datozenean, garatutako luzerak, zuloen posizioak eta tolestura-lerroak bat datoz eraikuntzari dagokionez, eta lehenengo artikuluak normalean gainditzen du ikuskapena lehenengo saiakeran.
Tolestura-etapa berak programatutako sekuentzia bat jarraitzen du. Kontrolatzaileak tolesturak ordenatzen ditu aurreko bridak erremintekin talka ez egiteko, atzeko neurgailuak pieza hutsa kokatzen du ibilbide bakoitzeko, eta operadoreak pieza irauli edo biratu egiten du tolesturen artean simulazioak agintzen duen bezala. 4 tolesturako itxitura batek minutu bat baino gutxiago iraun dezake ondo sekuentziatutako programa batean, eta hiru aldiz gehiago gaizki planifikatutako batean.
Airean tolestea vs. hondoratzea vs. txanpontzea
3 metodoek zulaketa eta trokel geometria bera erabiltzen dute; aldatzen dena zulaketa zein sakonerara iristen den eta zenbat indar aplikatzen duen da. Aukerak tonaje beharrak, tresneriaren kostuak eta kontrolatzaileak zenbat malgutasun gainditu behar duen baldintzatzen ditu:
| Factor | Airearen okertzea | Hondoa | Txanponketa | Neurketa |
|---|---|---|---|---|
| Zulagailuaren bidaia | Trokelaren behealdetik gertu gelditzen da | Xafla guztiz sakatzen du trokelean | Zigiluek punta materialaren barruan sartzen dute | Zulagailuaren sakonera V irekierarekiko |
| Beharrezko tonajea | 3 metodoetatik baxuena | Airearen tolestura baino 3 edo 5 aldiz handiagoa gutxi gorabehera | Airearen 10 aldiz tolestura arte | Lodiera eta trokelaren zabaleratik metroko tona |
| Springback | Handiena; kontrolatzailea gehiegi okertzen da konpentsatzeko | Murriztua; trokelaren kontaktuak angelua ezartzen du | Ia ezabatua estanpazio indarraren pean | Puntzoi altxaketaren ondoren elastikotasun berreskurapen graduak |
| Tresnen malgutasuna | Tresna multzo batek angelu asko osatzen ditu | Helburu-angelu bakoitzeko dado bat | Pieza bakoitzeko tresna dedikatuak | Pieza nahasketan zehar erreminta aldaketa kopurua |
| Erabilera onena | Fabrikazio orokorra, serie mistoak | Tolerantzia estua duten errepikatutako piezak | Xafla meheko angelu kritikoak | Erdi gradu baino gutxiago behar duten piezen proportzioa |
Malguki-itzulera da konparazio osoaren oinarrian dagoen portaera. Metal guztiek elastikoki berreskuratzen dute puntzoia altxatzen denean, tolestura apur bat irekiz. Aireko tolesturak berreskurapen hori onartzen du eta gehiegi tolestu egiten da konpentsatzeko, horregatik da nagusi tailer modernoetan: tresna multzo bat, tonaje moderatua eta material bakoitzeko konpentsazio-kalkuluak egiten dituen kontrolatzaile bat.
Tolestura-baimena, K faktorea eta adibide praktiko bat
Metala tolestura baten kanpoaldean luzatzen da eta barrualdean konprimitzen da, eta bi gainazalen artean nonbait bere jatorrizko luzera mantentzen duen ardatz neutro bat dago. K faktoreak ardatz hori lodieraren zati gisa kokatzen du, normalean 0.3 eta 0.5 inguruan, eta tolestura-tolerantziak hori erabiltzen du tolestura bakoitzak zenbat material lau kontsumitzen duen kalkulatzeko.
Matematika honetatik ateratzen diren zenbaki praktikoak:
• Tolestura-babesak garatutako luzera laua ezartzen du, beraz, ebaketa-programa horren araberakoa da balaztak pieza ukitu aurretik.
• Arau arrunt batek altzairu bigunaren material-lodiera baten gutxieneko barne-kurbadura-erradioa ezartzen du gutxi gorabehera, pitzadurak saihesteko.
• Trokelaren irekiduraren zabalera materialaren lodieraren 8 eta 12 aldiz handiagoa izan ohi da, eta trokelaren zabaltzeak behar den tonajea murrizten du.
Tonelaje landuaren adibide batek erlazioa zehatzago egiten du. 2 mm-ko altzairu biguna 16 mm-ko V trokel baten gainean tolesteak 22 tona inguru behar ditu tolestura-luzera metro bakoitzeko, beraz, 1.2 metroko brida batek 27 tona inguru behar ditu. 24 mm-ko trokel baten gainean 3 mm-ra aldatzen bada, beharra 33 tona inguru igotzen da metro bakoitzeko. Gogoratu beharreko eredua: tonelajea lodieraren karratuarekin handitzen da, eta horregatik 2 mm-ko lanerako neurtutako makina batek ezin du 6 mm-ko xafla hartu lasai.
Makinaren markoan inprimatutako tona-diagramek matematika hau kodetzen dute zehazki trokel-irekidura estandar bakoitzerako, eta operadore esperientziadunek ohituraz egiaztatzen dituzte, memoriaz baino gehiago. Diagramak ihesbide bat ere erakusten du lan batek makina gainditzen duenean: trokelaren zabaltzeak beharrezko tona-pisua nabarmen murrizten du, barne-erradio handiagoaren eta gutxieneko ertz zabalago baten kostuan. Truke hori onargarria den ala ez marrazkiaren araberakoa da, eta horregatik tonajeari buruzko elkarrizketa beti amaitzen da piezaren inprimaketan.
Ohiko materialen portaera
altzairuzko epelak
Altzairu biguna da tona-taulek suposatzen duten oinarrizko elementua: gradu bat edo biko itzulera elastikoa aurreikus daiteke, erradio estuak barkatzen ditu eta xafla batetik bestera koherentea da. Gehienak altzairuzko fabrikazio aplikazioak hutsunea garbi dagoenean eta alearen norabidea errespetatzen denean dramatikoki tolestu.
Altzairu herdoilgaitza
Altzairu herdoilgaitzak altzairu bigunak baino % 50 tona gehiago behar du lodiera berdinean, eta gehiago malgutzen da atzera, askotan 2 edo 3 gradu. Gainera, gogortu egiten da eratzen den heinean, beraz, leku berean bi aldiz tolesteak pitzatzeko arriskua du. Programatu gehiegizko tolestura behar bezala lehenengo aldian. Akabera kritikoa den altzairu herdoilgaitzean, babes-filmean eta leundutako trokeletan kostua dago, altzairu bigunetik lixatuko liratekeen trokel-markak orbain iraunkor bihurtzen baitira gainazal eskuilatu batean.
Aluminum
Aluminioa indar gutxiagorekin eratzen da, baina erradio estuak zigortzen ditu, batez ere tenplaketa gogorragoetan, non lodieraren 1.5 aldiz baino gutxiagoko erradioak tolestura-lerroan pitzadurak eragiten dituen. Atzerapen elastikoa altzairu bigunak baino handiagoa da indar txikiagoa izan arren. Ohiko aleazioak... aluminiozko fabrikazio aplikazioak bakoitzak bere erradio minimoa du, eta tenperatura bigunak egiturazkoak baino askoz barkagarriago tolesten dira.
Ohiko tolestura-akatsak eta haien arrazoiak
⦿ Tolestura-lerroan zehar pitzadurak: erradioa estuegia da materialarentzat edo alearen norabidearekiko paraleloan dagoen tolestura.
⦿ Multzo batean zehar angelu inkoherenteak: xaflen arteko materialaren lodieraren aldaketa, ez makinaren errorea.
⦿ Erdigune azpiformatua kurba luzeetan: ahariaren deformazioa koroatze-konpentsaziorik gabe.
⦿ Trokelaren markak gainazal ikusgaietan: higatutako tresneria edo babes-film falta akabera kritikoko piezetan.
⦿ Bridak neurriz kanpo: tolestura-tolerantzia K faktore okerrarekin kalkulatu da, beraz, hutsunea garatu den luzera okerrean moztu da.
Lan-fluxuaren kontrol-zerrenda 1. bihurgunea baino lehen
☑ Berretsi garatutako luzera laua zure materialak benetan erakusten duen K faktorearekin kalkulatu dela.
☑ Moztu zulo eta koska guztiak xafla laua dagoen bitartean, zulo kritikoak tolestura-lerroetatik gutxienez 2.5 aldiz lodiera mantenduz.
☑ Piezak ahalbidetzen duen tokian, tolesturak alearen norabidearen zehar bideratu.
☑ Egiaztatu trokelaren irekidura lodieraren 8-12 aldiz handiagoa dela eta tonajea makinaren erosotasun-tartearen barruan dagoela.
☑ Multzoa bidali aurretik, lehenengo artikulu bat exekutatu eta neurtu angelua eta brida-luzera.
Hasi lan-fluxua ebaketa-mahaian
Tolestura zehatza pieza huts zehatzekin hasten da. Arakatu. zuntz laser bidezko ebaketa makinak tolestura-lerroak elikatzeko eraikiak eta lortu doako aurrekontua zure materialetara, lodierera eta eguneroko piezen bolumenera egokituta.