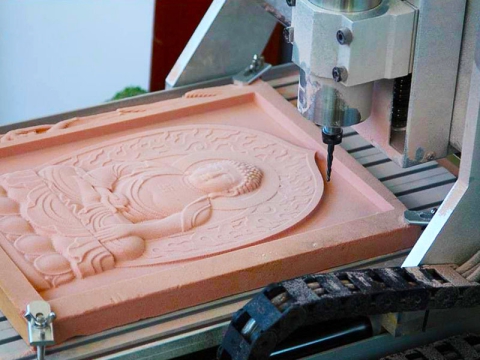
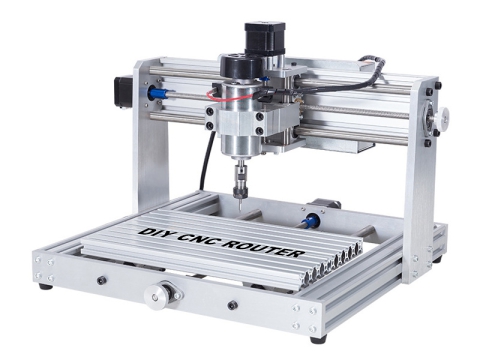
Desberdintasun nagusia egitura-diseinua eta aurreikusitako aplikazioa da: CNC fresatzaileek zubi mugikorrekin, abiadura handiko ardatzekin (18,000-24,000 RPM) gantry estiloko eraikuntza dute, eta egurra, plastikoak eta konpositeak bezalako material bigunagoak mozteko bikainak dira. CNC fresadoreek zubi finkoaren eraikuntza erabiltzen dute, momentu handiagoa duten abiadura txikiagoko ardatzak (3,000-8,000 RPM), eta zurruntasun handiagoa behar duten metalezko zehaztasun-lanetarako diseinatuta daude.
CNC bideratzaile baten eta CNC fresagailu baten artean aukeratzea da fabrikazio automatizatuan erabakirik oinarrizkoenetako bat. Bi makinek mekanizazio kenkaria egiten duten arren ordenagailuz kontrolatutako ebaketaren bidez, haien ingeniaritza filosofiak nabarmen desberdinak dira. Desberdintasun hauek ulertzeak zure materialen beharretara, zehaztasun eskakizunetara eta ekoizpen helburuetara egokitutako ekipamendua aukeratzen duzula ziurtatzen du.
Konparazio zabal honek egitura-diseinua, funtzionamendu-ezaugarriak, aplikazioaren egokitasuna eta kontuan hartu beharreko alderdi ekonomikoak aztertzen ditu zure erabakiak hartzeko prozesua gidatzeko.
Oinarrizko Diseinu Filosofia
Egiturazko Arkitektura
Desberdintasun ikusgarriena makina hauek mugimendua nola lortzen duten eta ebaketa-eragiketetan zurruntasuna nola mantentzen duten da.
CNC bideratzailearen eraikuntza: CNC bideratzaileak Gantry estiloko diseinu bat erabiltzen dute, non ebaketa-erreminta piezaren gainean 3 ardatzetan mugitzen den. Zubi mugikorra (gantrya) makinaren luzeran zehar mugitzen den, ardatza bertikalki eta gantryaren zabaleran zehar mugitzen den bitartean. Konfigurazio honek lan-azaleraren tamaina maximizatzen du makinaren aztarnarekin alderatuta, fresagailuak aproposak bihurtuz xafla handiak prozesatzeko, hala nola kontratxapatua, MDF eta panel akrilikoak.
CNC fresatzeko eraikuntza: CNC fresatzeko makinak normalean zubi finkoko eraikuntza dute, non pieza ebaketa-buru geldikor edo gutxieneko mugimendua duen baten azpian mugitzen den. Diseinu honek egitura-zurruntasuna lehenesten du lan-azaleraren tamainaren gainetik. Marko-eraikuntza masiboak eta ebaketa-eragiketetan zehar mugitzen den masa minimoak metalgintzarako beharrezkoak diren zehaztasuna eta ebaketa-indarrak ahalbidetzen dituzte.
Makinaren zurruntasuna eta masa
Egitura-zurruntasunak zuzenean eragiten du ebaketa-errendimenduan, gainazalaren akaberaren kalitatean eta lor daitezkeen tolerantzietan.
• CNC fresatzeko makinak: 2,000-10,000+ lb-ko pisua duen burdinurtuzko edo altzairu soldatuzko eraikuntza, mahai gaineko eta tamaina ertaineko makinetarako. Masa honek bibrazioa moteltzen du eta ebaketa-karga handien pean deformazioari eusten dio.
• CNC fresagailuak: 500-3,000 lb-ko pisua duten aluminiozko estrusio edo altzairuzko soldatutako hodi markoak, lan-eremu konparagarrietarako. Eraikuntza arinagoak aurrerapen-abiadura azkarrak ahalbidetzen ditu, baina material gogorretan materiala kentzeko abiadurak mugatzen ditu.
Masa-aldea kritikoa bihurtzen da material berdinen errendimendua alderatzean. metalezko CNC makina Aluminioa fresatzeko diseinatutako makinak eragiketa bera egiten saiatzen den fresatzaile bat baino errendimendu hobea izango du, nahiz eta bi makinek lan-inguruaren dimentsio antzekoak izan.
Zehaztapen Teknikoen Konparaketa
| zehaztapena | CNC Router | CNC Errota |
|---|---|---|
| Ardatz Abiadura Gama | 18,000 - 24,000 RPM (estandarra) | 3,000 - 8,000 RPM (estandarra) |
| 60,000 RPM arte (abiadura handia) | 12,000 RPM arte (abiadura handia) | |
| Ardatzaren indarra | 1.5 - 9 HP (airez hoztua) | 3 - 7.5 HP (estandarra) |
| 3 - 12 HP (urarekin hoztua) | 10 - 40+ HP (industriala) | |
| Ardatz Taper | ER pintza sistema | R8, ISO/BT30/40/50 |
| ISO/BT30 (ATC modeloak) | CAT40/50, HSK | |
| Posizio-zehaztasuna | ±0.002" - ±0.005" | ±0.0002" - ±0.001" |
| (±0.05 - ±0.13 mm) | (±0.005 - ±0.025 mm) | |
| Repeatability | ±0.001" - ±0.003" | ±0.0001" - ±0.0005" |
| (±0.025 - ±0.076 mm) | (±0.0025 - ±0.013 mm) | |
| Ebaketa-sakonera maximoa (pase bakarra) | 0.125" - 0.250" egurrean | 0.060" - 0.125" aluminioan |
| 0.030" - 0.060" aluminioan | 0.030" - 0.060" altzairuan | |
| Jario-tasa | 200 - 1,000+ IPM | 20 - 300 IPM (materialaren arabera) |
| Bihurtze-tasa azkarra | 600 - 2,000 IPM | 300 - 800 IPM |
| Lan-gutunazal tipikoa | 4' × 8' arrunta | 20" × 12" × 16" (mahaigainekoa) |
| 5' × 10' eta 6' × 12' artean eskuragarri | 40" × 20" × 20" (estandarra) | |
| Makina pisua | 800 - 3,500 kg | 1,500 - 8,000+ lbs |
| Prezio-tartea (hasieratik erdi mailakora) | $ 8,000 - $45,000 | $ 15,000 - $75,000 |
Ardatzaren Teknologia eta Ebaketa Dinamikak
Abiadura vs. Momentuaren arteko oreka
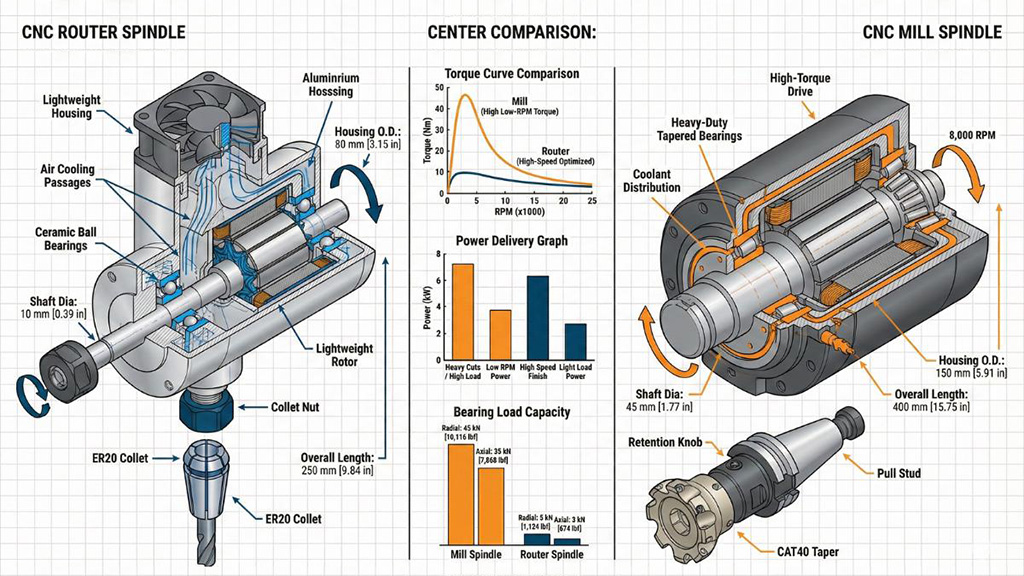
Ardatzaren ezaugarriek funtsean zehazten dute makina bakoitzak zein material prozesatu ditzakeen eraginkortasunez.
Abiadura Handiko Fresagailu Ardatzak: Fresagailu ardatzek RPM altuak lortzen dituzte eraikuntza arinari eta errodamendu sistema txikiagoei esker. Diseinu filosofia honek ebaketa abiadura lehenesten du ebaketa indarraren gainetik. 20,000 RPM-tan sortutako gainazaleko abiadura handiek ebaketa garbia ahalbidetzen dute egurrean, non txirbilaren eraketa material astuna kentzea baino gehiago zuntz moztaileen menpe dagoen. Konpromisoa momentu txikiagoa da abiadura motelagoetan, fresagailuak eraginkorrak bihurtuz metaletan material astuna kentzeko.
Momentu Handiko Fresatzeko Ardatzak: Fresatzeko ardatzek RPM maximoak sakrifikatzen dituzte momentu irteera askoz handiagoa lortzeko. Horri esker, materiala modu oldarkorrean kentzen da altzairuan, herdoilgaitzezkoan, titanioan eta beste material zail batzuetan. Errodamendu sistema sendoek eta eraikuntza astunagoek ebakidura etenak, arbastura-pasa astunak eta metalezko lanketa zehatzean aurkitzen diren ebakidura-indarrak ahalbidetzen dituzte.
Tresnak eusteko sistemak
Tresnaren euskarriek zuzenean eragiten dute lor daitekeen zehaztasunean eta gainazalaren akaberan:
| Sistema | Ohikoa | Bukatu | Best For |
|---|---|---|---|
| ER Collet | CNC bideratzaileak | 0.0005 "- 0.001" | Fresagailu-puntak, zurtoin zuzeneko tresnak |
| ISO/BT30 | Biak (ATC) | 0.0002 "- 0.0005" | Erabilera orokorreko mekanizazioa |
| CAT40 | CNC Errotak | 0.0001 "- 0.0003" | Zehaztasun handiko fresatzeko eragiketak |
| HSK | Abiadura Handiko Errotak | <0.0001 " | Abiadura handiko zehaztasun lana |
Materialak prozesatzeko gaitasunak
CNC bideratzaileentzako material idealak
Material bigunetan abiadura handian ebakitzeko fresagailuaren diseinuaren optimizazioak aplikazio-indargune argiak sortzen ditu:
Errendimendu bikaina:
• Egurra eta egur konposatuak: Egur gogor trinkoak, egur bigunak, MDF, aglomeratuzko taulak, kontratxapatua.
• Plastikoak: Akrilikoa, polikarbonatoa, HDPE, PVC, ABS.
• Aparrak: Poliestireno hedatua (EPS), poliuretanozko aparra, modelatzeko aparrak.
• Konpositeak: Beira-zuntza, karbono-zuntza (hauts-bilketa egokiarekin).
• Metal ez-ferritsuak (lan arinerako): aluminioa (6061, 7075), letoia, kobrea.
Mugatua edo desegokia:
• Altzairua eta altzairu herdoilgaitza (lan astuneko fresagailu espezializatuak izan ezik).
• Titanioa eta aleazio exotikoak.
• Aluminio lodia, material asko kentzea eskatzen duena.
• Mozketa astunak eten behar dituen edozein material.
Zurgintzako langileentzat, ebanistarentzat eta errotulu-fabrikatzaileentzat, CNC bideratzaile zaletuak eta industria-ereduek produktibitate eta malgutasun paregabea eskaintzen dute.
CNC fresatzeko material idealak
Errotaren eraikuntzak eta ardatzaren ezaugarriek ingeniaritza-material konplexuak prozesatzea ahalbidetzen dute:
Errendimendu bikaina:
• Metal burdintsuak: Altzairu biguna, erreminta-altzairua, altzairu herdoilgaitza (maila guztiak).
• Metal ez-ferritsuak: aluminioa (aleazio guztiak), letoia, brontzea, kobrea.
• Aleazio exotikoak: titanioa, Inconel, Hastelloy, erreminta-altzairuak.
• Ingeniaritzako plastikoak: Delrin, PEEK, Ultem, fenolikoak.
• Mekaniza daitekeen edozein materialetan zehaztasun-lana.
Zehaztasun handiko metalezko osagaiak behar dituzten fabrikatzaileek onura dute dedikaziotik CNC mekanizazio zentroak aplikazio zorrotz hauetarako bereziki diseinatua.
Aplikaziorako Gomendio Espezifikoak
Noiz aukeratu CNC bideratzaile bat
Routerraren hautaketa ekonomikoki eta teknikoki zentzuzkoa da aplikazio espezifikoetarako:
Egurgintza eta altzarien fabrikazioa
• Profil eta arotzeria konplexuekin armairu-ateen ekoizpena.
• Altzarien osagai pertsonalizatuak konplexuak behar dituztenak 3D taila.
• Arkitektura-errotazioa eta elementu apaingarriak.
• Egurrezko osagai berdinen ekoizpen-serieak.
Errotuluen eta grafikoen fabrikazioa
• Akriliko, PVC edo HDU aparrez egindako letra dimentsiodunak.
• Argiztatutako seinaleetarako kanal-letren fabrikazioa.
• Hainbat plastikozko formatu handiko seinaleztapen-panelak.
• V-taila eta erliebe grabatua hainbat materialetan.
Prototipatzea eta maketa egitea
• Aparrez, egurrezko eta akrilikozko arkitektura-maketak.
• Produktuen diseinu prototipoak ingeniaritza plastikoetan.
• Hutsean eratzeko edo galdaketarako molde-ereduak.
• Eskala handiko eskultura eta instalazio artistikoak.
Fabrikazio automatizatuan hasi berriak direnek honekin has daitezke CNC bideratzaile hasiberriak ekipamendu konplexuagoetan inbertitu aurretik oinarrizko programazioa eta funtzionamendua ikastea.
Noiz aukeratu CNC fresatzeko makina bat
Fresatzeko makinak beharrezkoak dira zehaztasunak, materialen propietateek edo piezen konplexutasunak fresagailuaren gaitasunak gainditzen dituztenean:
Zehaztasun handiko metalgintza
• ±0.002" baino tolerantzia estuagoak behar dituzten mekanizatutako osagaiak
• Zulo zehatz-mehatz hariztatuak eta hariztatzeko tolerantzia estuak dituzten piezak.
• Gainazalaren zimurtasun espezifikoei buruzko zehaztapenak behar dituzten osagaiak.
• Dimentsio-zehaztasunak doikuntzan eta funtzioan eragina duen muntaketak.
Automobilgintzako eta Aeroespazialaren osagaiak
• Motorraren osagaiak aluminiozko eta altzairuzkoak.
• Erresistentzia/w8 erlazio handiak behar dituzten esekidura-piezak.
• Aleazio ezberdinetako euskarriak eta muntatzeko euskarriak.
• Fabrikazio-prozesuetarako doitasun-aparatuak eta euskarriak.
Erremintak eta Trokelak egitea
• Injekzio-moldeen barrunbeak eta nukleoak erreminta-altzairuan.
• Estanpazio eta konformazio eragiketetarako trokel osagaiak.
• Ikuskapen eta muntaketarako zehaztasun-elementuak.
• Erreplikazio-prozesuetarako eredu nagusiak.
Ulermena fresatzeko makinaren funtzionamendu segurua funtsezkoa da metalezko mekanizazio proiektuak hasi aurretik.
Gogoeta ekonomikoak
Jabetza osoaren kostua
Hasierako erosketa prezioak makinaren funtzionamendu-bizitza osoan zehar izandako benetako jabetza-kostuen zati bat baino ez du adierazten.
Hasierako inbertsioa
| Kostuen Kategoria | CNC Router | CNC Errota |
|---|---|---|
| Makina Erosketa | $ 8,000 - $45,000 | $ 15,000 - $75,000 |
| Instalazioa eta konfigurazioa | $ 500 - $2, 000 | $ 1,500 - $5, 000 |
| Elektriko Baldintzak | Standard 220V fase bakarrekoa | 220V/440V 3 faseko komuna |
| Hauts/hozgarri sistema | $ 1,500 - $5000 (hauts bilketa) | $ 2,000 - $8,000 (hozte-sistema) |
| Hasierako tresneria | $ 800 - $2, 500 | $ 2,000 - $8, 000 |
| CAM softwarea | $ 500 - $3000/urtean | $ 1,500 - $8000/urtean |
Ustiapen-kostuak
• Tresnen kontsumoa (router): $100-300/hileko ekoizpen lanetarako; karburozko fresagailu puntak azkar higatzen dira material urratzaileetan.
• Tresnen kontsumoa (Fresaketa): $200-600/hilean; kostu handiagoko karburozko fresek gehiago irauten dute, baina hasieran gehiago kostatzen da.
• Energia-kontsumoa (errotagailua): 3-12 kW-ko funtzionamendu tipikoa; errotak baino energia-kontsumo txikiagoa.
• Energia-kontsumoa (errota): 5-30 kW-ko funtzionamendu tipikoa; kostu elektriko handiak ekoizpen-inguruneetan.
• Mantentze-lanak: Fresagailuek errodamenduak maizago ordezkatu behar dituzte; fresadoreek hozgarriaren kudeaketa zorrotza behar dute.
Inbertsioaren itzulera kontuak
ROIaren kalkuluak ekoizpen-errendimendua, materialen erabilera eta lan-eraginkortasuna kontuan hartu behar ditu. CNC bideratzailea tresna-aldatzaile automatikoarekin hainbat lan prozesatu ditzake zaindu gabe, lan orduko produktibitatea nabarmen hobetuz. Era berean, errota baten zehaztasunak hondakin-tasak murrizten ditu material garestietan, proiektuaren errentagarritasun orokorra hobetuz.
Soluzio hibridoak eta multifuntzionalak
Fresagailu-errotagailu konbinazio makinak
Aplikazio batzuek fresagailuen eta fresagailuen arteko zubi-lana egiten duten makinen onura dute. Eraikuntza indartua, abiadura txikiko ardatz-aukerekin eta zurruntasun hobetuarekin egindako CNC fresagailu sendoek aluminiozko mekanizazio arina kudeatu dezakete, fresagailuaren diseinuaren lan-eremu zabalaren abantailak mantenduz.
Ezaugarri tipikoak:
• Horma lodiagoko hodiekin indartutako zubi-eraikuntza.
• Bi ardatzeko aukerak: abiadura handia (24,000 RPM) egurrarentzat, abiadura txikiagokoa (8,000 RPM) metalentzat.
• Zurruntasuna hobetzeko gida lineal eta bola-torloju hobetuak.
• Fresatzeko eta bideratzeko puntak onartzen dituzten erreminta-aldagailu automatikoak.
• Metalak ebakitzeko eragiketetarako uholde bidezko hozte-sistemak.
Konpromisozko makina hauek material desberdinak prozesatzen dituzten tailerrei balio diete, baina baliteke bi kategorietako ekipamendu dedikatuek duten errendimendu gorena ez lortzea.
Mekanizazio Zentro Bertikalak
Benetako fresatze-zehaztasuna behar duten eragiketetarako, lan-esparru zabalagoekin, mekanizazio zentro bertikalak arkitektura alternatibo bat eskaintzen dute. Makina hauek fresagailu baten antzeko zurruntasuna mantentzen dute, eta, aldi berean, bideratzaileen gaitasunetara hurbiltzen diren ibilbide-distantziak eskaintzen dituzte, nahiz eta kostu nabarmen handiagoa izan.
Galdera arruntak
CNC fresagailu bat erabil al dezaket aluminioa fresatzeko?
Bai, baina muga garrantzitsuekin. Fresagailuek aluminioa mekanizatu dezakete aurrerapen, abiadura eta ebaketa-estrategia egokiak erabiliz. Hala ere, materiala kentzeko tasak fresagailu batekin alderatuta askoz txikiagoak izango dira, ziklo-denborak luzeagoak izango dira eta ebaketa-sakonera mugatu beharko duzu deformazioa saihesteko. Eraikuntza indartua duten errendimendu handiko fresagailuek aluminiozko lanetarako errendimendu hobea dute egurrezko fresagailu estandarrek baino.
Zergatik dira CNC fresadoreak antzeko lan-eremuak dituzten routerrak baino garestiagoak?
Errotek masa askoz gehiago, zehaztasun-osagaiak eta eraikuntza sendoa dituzte. Errota-oinarrietarako galdaketa- edo soldadura astunaren prozesuak askoz gehiago kostatzen du fresagailu-markoen eraikuntzak baino. Horrez gain, errotek zehaztasun handiko bola-torlojuak, kalitate handiko gida linealak, ardatz sofistikatuagoak eta muntaketa-tolerantzia estuagoak erabiltzen dituzte, eta horrek guztiak fabrikazio-kostuak handitzen laguntzen du.
Zein makina da errazagoa hasiberrientzat ikasteko?
CNC fresatzaileek, oro har, ikaskuntza-kurba leunagoa dute. Ohiko prozesatzen diren materialek (egurra, plastikoak) barkamen handiagoa dute programazio-erroreekin eta aurrerapen/abiadura desegokiekin. Material bigunek erremintak hausteko aukera gutxiago dute akatsengatik. Fresatzaileek arreta handiagoa behar dute ebaketa-parametroei, erremintak hautatzeari eta piezak eusteari, metalaren mekanizazioan egindako akatsek erremintak, piezak eta, agian, makina bera kaltetu ditzaketelako. Hasiberriek kontsultatu beharko lukete... hasiberrientzako CNC baliabideak edozein makina motarekin hasi aurretik.
Makina bakar batek egin dezake behar dudan guztia?
Hau guztiz zure aplikazio nahasketaren araberakoa da. Egurra, plastikoak eta noizean behin aluminioa soilik lantzen badituzu, CNC fresatzaile sendo batek baldintza guztiak betetzen ditu. Altzairu herdoilgaitzezko, altzairu herdoilgaitzezko edo aleazio exotikoetako metalezko zehaztasun-lanak behar badituzu, fresatzaile bat ezinbestekoa da. Behar desberdinak dituzten tailerrek askotan bi makina motetan inbertitzen dute edo irtenbide hibridoak aukeratzen dituzte, material kategoria bakoitzean errendimendu-konpromiso batzuk onartuz.
Zenbat espazio behar dute makina hauek?
Kontuan hartu makinaren aztarna eta beharrezko den tartea. 4×8 CNC fresagailu batek gutxi gorabehera 12×16 oineko zoru-azalera behar du, materiala kargatzeko guneak eta operadorearen sarbidea barne. Mahai gaineko fresagailu batek 6×8 oineko zorua behar du, operadorearen espazioa barne. Horrez gain, kontuan hartu sabaiaren altuera materiala maneiatzeko, panel elektrikoen kokapenerako eta hauts/hozgarri azpiegituretarako.
Zein software behar da makina bakoitzerako?
Bi makinek CAM (Ordenagailuz Lagundutako Fabrikazioa) softwarea behar dute diseinuetatik erreminta-ibilbideak sortzeko. VCarve Pro, Fusion 360 eta Mastercam bezalako pakete merke askok bi makina motak balio dute. Hala ere, fresatzeko funtzio espezifikoek, hala nola ardatz anitzeko estrategiak, erreminta-ibilbideen optimizazio aurreratua eta erreminta-liburutegien kudeaketak, askotan software pakete sofistikatuagoak (eta garestiagoak) behar dituzte.
Zure Erabakia Hartzea
CNC bideratzaile eta fresadore baten arteko aukera, azken finean, makinaren gaitasunak zure ekoizpen-eskakizun espezifikoetara egokitzearen araberakoa da. Makina mota bat ere ez da berez hobea; bakoitza bere aplikazio-eremuan nabarmentzen da.
Aukeratu CNC bideratzaile bat honako kasu hauetan:
• Lehen mailako materialak egurra, plastikoak, aparrak edo konpositeak dira.
• Lan-espazio handia behar da xafla-materiala prozesatzeko.
• Ekoizpen-abiadurak zehaztasun gorena baino garrantzi handiagoa du.
• Aurrekontu-murrizketek hasierako inbertsio txikiagoaren alde egiten dute.
• Aplikazioen artean, seinaleztapena, zurgintza edo prototipo handiak daude.
Aukeratu CNC fresatzeko makina bat honako kasu hauetan:
• Lehen mailako materialak metalak dira (ferrizkoak edo ez-ferrizkoak).
• ±0.002" baino tolerantzia estuagoak behar dira.
• Piezen konplexutasunak eraikuntza zurruna eta zehaztasuna eskatzen ditu.
• Aplikazioen artean, metalgintza zehatza, moldeen fabrikazioa edo tresneria daude.
• Gainazaleko akaberaren zehaztapenak funtsezkoak dira piezaren funtzionamendurako.
Azken erabakia hartu aurretik, aztertu arretaz zure egungo proiektuen nahasketa eta etorkizuneko beharrak. Kontuan hartu makina-fabrikatzaileekin kontsultatzea, erakustaldietara joatea eta antzeko aplikazioetako erabiltzaileekin hitz egitea. Gaur egungo aukera egokiak zure eragiketa ekoizpen eraginkorrerako eta negozio-hazkunderako prestatzen du datozen urteetarako.
Denda arrakastatsu askok bi makina motak gehitzen dituzte azkenean, beren gaitasunak eta bezero-basea handitzen diren heinean, proiektu sorta zabalago bati aurre egin eta eragiketa gehiago egin ahal izateko.